El rendimiento del perforado comienza con el control del proceso
En perforado, el límite del proceso no aparece cuando se alcanza un valor máximo de avance o velocidad de corte, sino cuando el sistema deja de poder controlar la formación y evacuación de la viruta bajo carga. En aplicaciones de Oil & Gas, donde se mecanizan aceros aleados y geometrías profundas, esta pérdida de control se manifiesta como aumento térmico localizado, desgaste acelerado y desviación del eje del agujero.
La incorporación por parte de SIN PAR de tecnologías AMEC (Allied Machine) fue un cambio de enfoque: intervenir sobre el fenómeno físico del corte mediante el diseño del sistema, en lugar de intentar estabilizar el proceso únicamente reduciendo parámetros.
En perforado industrial, muchas pérdidas de estabilidad se intentan corregir modificando velocidad de corte, avance o refrigeración. Sin embargo, en una gran cantidad de aplicaciones, el problema real aparece antes: el sistema deja de controlar correctamente la deformación y evacuación de la viruta.
Cuando esto ocurre:
🔹 aumenta la fricción interna
🔹 crece la acumulación térmica
🔹 el desgaste deja de ser progresivo
🔹 la herramienta comienza a perder estabilidad dinámica
El resultado práctico es un proceso que aparenta estar “dentro de parámetros”, pero que trabaja cada vez más cerca de un régimen inestable.
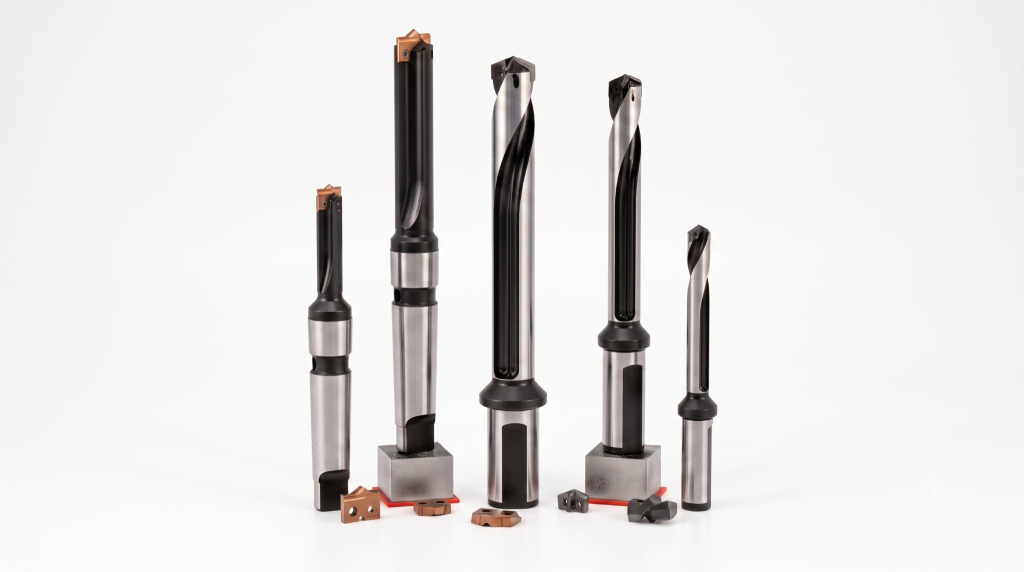
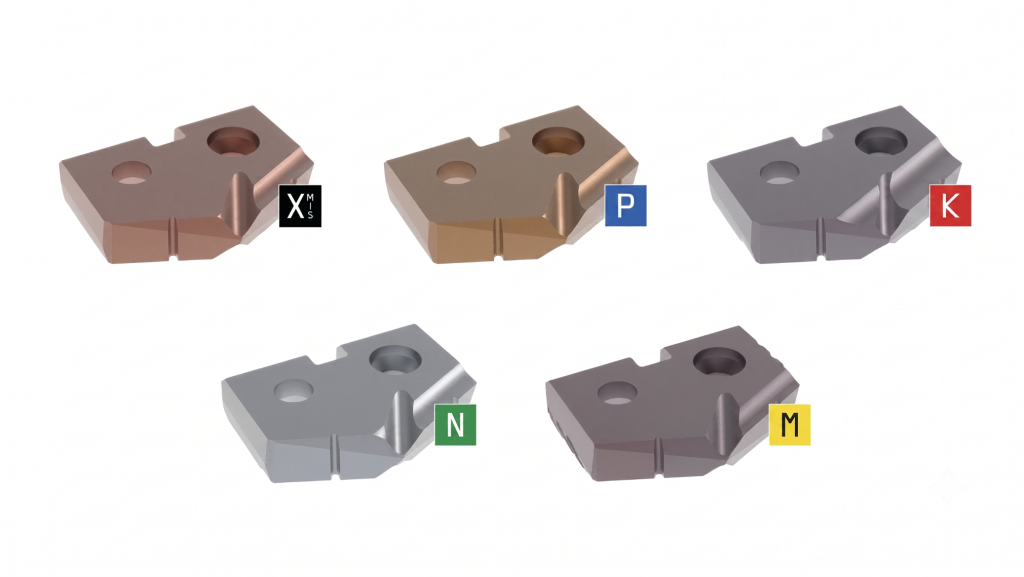
El enfoque de AMEC apunta justamente a intervenir sobre esa causa física. Tecnologías como GEN3SYS XT Pro, T-A Pro y los sistemas modulares de perforado intercambiable trabajan sobre la estabilidad del corte, la fragmentación de viruta y la repetibilidad geométrica del conjunto, especialmente en aplicaciones donde las condiciones de carga son severas o variables.
Desacople funcional: por qué la herramienta deja de degradar el proceso
En una broca integral de metal duro, el filo y el cuerpo forman una única entidad rígida. A medida que el filo pierde agudeza, aumenta el radio efectivo de arista y cambia el ángulo real de corte. Esto incrementa la deformación plástica necesaria para separar el material y eleva la longitud de contacto entre viruta y cara de desprendimiento.
El mecanismo físico es directo:
🔹 aumenta la fricción
🔹 crece la temperatura en la interfaz
🔹 disminuye la estabilidad térmica del filo
🔹 el desgaste comienza a acelerarse
La consecuencia práctica es que la herramienta no solamente pierde filo; modifica progresivamente el régimen de mecanizado hacia una condición más inestable.
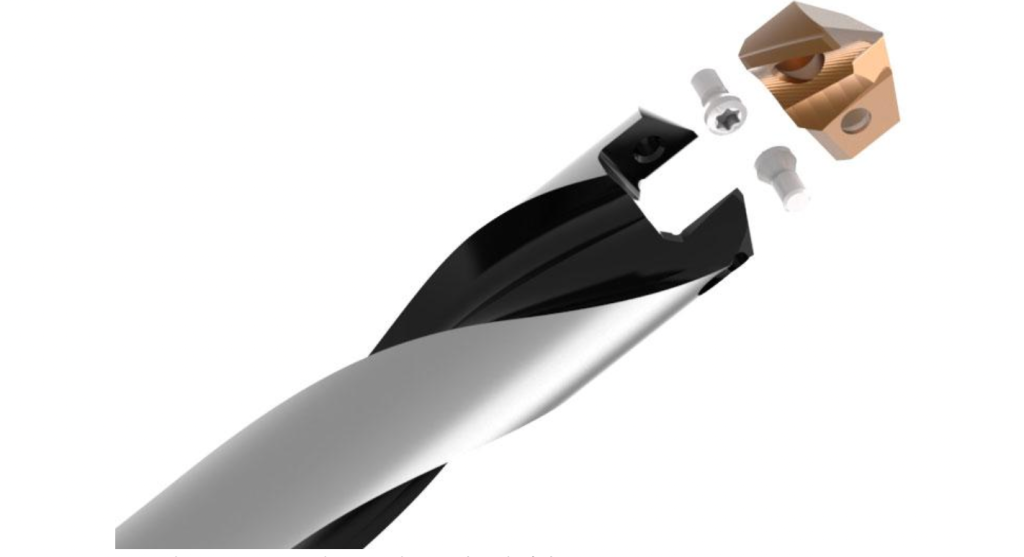
Los sistemas de perforado intercambiable de AMEC, como T-A, T-A Pro y Spade Drill, desacoplan el elemento estructural del elemento de corte. El inserto concentra el desgaste mientras el cuerpo mantiene constante la geometría general del sistema.
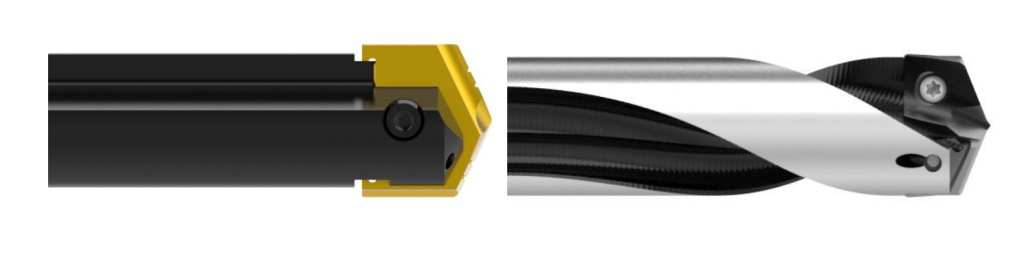
Esto permite:
🔹 conservar alineación
🔹 mantener rigidez estructural
🔹 estabilizar el espesor de viruta
🔹 reducir variaciones de carga durante la vida útil
La mejora no aparece únicamente por reemplazar el inserto, sino porque el sistema evita que el desgaste altere rápidamente el comportamiento dinámico del perforado.
Dentro de estas soluciones, los sistemas PIPE (portainsertos para perforado) e INPE (insertos para perforado) permiten adaptar geometrías de corte y configuraciones del conjunto según el comportamiento real de la aplicación. La estabilidad del sistema no depende únicamente del inserto, sino también de cómo el portainserto controla la concentricidad, la rigidez y la distribución de carga sobre el filo durante el avance axial.
En aplicaciones de mayor diámetro o elevada exigencia dimensional, los sistemas CTCT (cartuchos) permiten mantener repetibilidad geométrica y reducir tiempos de ajuste, evitando que pequeñas variaciones de posicionamiento generen diferencias de carga entre filos y desviaciones progresivas del agujero.
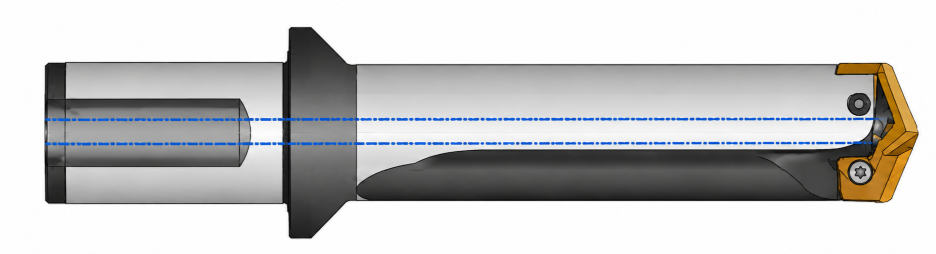
Formación de viruta en perforado: control de un flujo confinado
En perforado, la viruta se genera dentro de un espacio confinado donde la evacuación depende directamente de su curvatura y fragmentación. Si la geometría no induce suficiente deformación sobre la viruta, esta permanece continua y aumenta el contacto con la pared del agujero.
Ese contacto adicional introduce una nueva fuente de fricción dentro del sistema.
El fenómeno físico genera:
🔹 mayor energía disipada
🔹 incremento térmico localizado
🔹 evacuación más lenta
🔹aumento del tiempo de residencia en zona caliente
La temperatura deja de concentrarse únicamente en el plano de corte y comienza a acumularse en toda la interfaz herramienta–viruta.
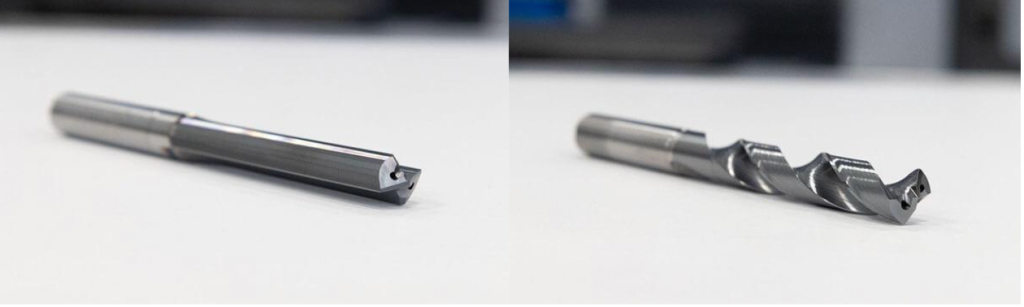
Tecnologías como GEN3SYS XT Pro y T-A Pro trabajan precisamente sobre este comportamiento. Sus geometrías de inserto y rompeviruta están desarrolladas para mantener controlada la fragmentación incluso en perforados profundos y materiales de alta resistencia mecánica.
Cuando la viruta reduce su longitud:
🔹 disminuye el contacto interno
🔹 mejora la evacuación
🔹 baja la fricción sobre la pared
🔹 se estabiliza la temperatura media del proceso
Rigidez y alineación: estabilidad bajo carga
Aunque la fuerza principal en perforado es axial, cualquier desalineación genera componentes radiales que inducen flexión sobre la herramienta.
El problema es que esa flexión modifica inmediatamente el espesor de viruta entre ambos filos:
🔹 un filo comienza a cargar más
🔹 el desgaste deja de ser uniforme
🔹 cambia la geometría efectiva de corte
🔹 aumenta todavía más la desviación inicial
El fenómeno se retroalimenta hasta transformarse en vibración y pérdida de estabilidad dimensional.
Los sistemas modulares de AMEC, junto con cuerpos portaherramienta y soluciones de perforado intercambiable ofrecidas por SIN PAR, buscan minimizar este comportamiento mediante:
🔹 mejor repetibilidad de posicionamiento
🔹 reducción de microjuegos
🔹 mayor estabilidad del inserto bajo carga
🔹 mejor distribución de esfuerzos en el cuerpo
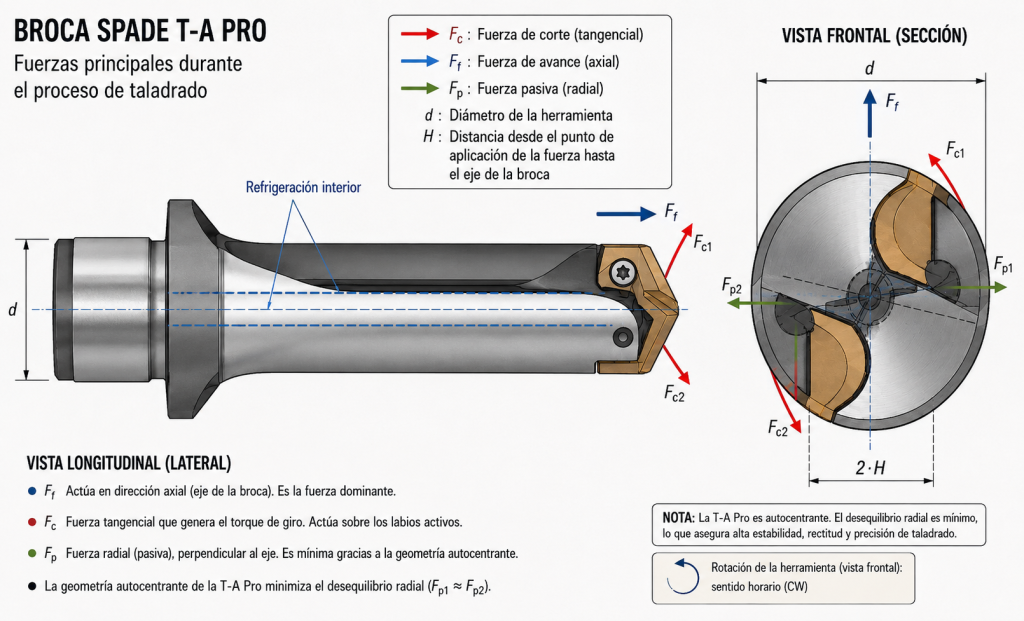
La implicancia práctica es una menor dispersión de fuerzas y un crecimiento más controlado de la desviación a medida que aumenta la profundidad de perforado.
En aplicaciones donde el agujero cumple funciones de posicionamiento, ajuste o guiado mecánico, el proceso no termina en el perforado. Los sistemas BRAE de alesado y escariado permiten corregir desviaciones geométricas, mejorar circularidad y estabilizar tolerancias finales, especialmente en componentes donde pequeñas variaciones dimensionales afectan directamente el ensamblaje o la vida útil del conjunto.
Aplicación práctica en taller
En perforado de aceros aleados típicos como 4140 o 4340 (28–32 HRC), con diámetros entre 20 y 30 mm y profundidades de 3xD a 5xD, es habitual trabajar inicialmente en rangos como:
🔹 velocidad de corte: 70–110 m/min
🔹 avance: 0,18–0,28 mm/rev
Cuando comienza a aparecer inestabilidad o problemas de evacuación, muchos operadores reducen el avance intentando disminuir carga y temperatura. Sin embargo, al disminuir excesivamente el espesor de viruta:
🔹 aumenta el tiempo de contacto herramienta-viruta
🔹 crece la acumulación térmica
🔹 empeora la evacuación
🔹 el desgaste se vuelve más inestable
En sistemas AMEC como GEN3SYS XT Pro o T-A Pro, la mejora aparece al intervenir sobre la geometría de corte y el control de viruta, permitiendo sostener condiciones más altas de trabajo:
🔹 velocidad de corte: 90–140 m/min
🔹 avance: 0,22–0,35 mm/rev
La diferencia no proviene únicamente del aumento de parámetros, sino de reducir la longitud de contacto y estabilizar térmicamente el proceso mediante una evacuación de viruta más eficiente.
En operaciones donde posteriormente se requiere alesado o escariado de precisión, mantener estabilidad dimensional desde el perforado inicial reduce significativamente las cargas de corrección sobre la herramienta de acabado y mejora la repetibilidad geométrica final del agujero.
Conclusión y enfoque SIN PAR
El rendimiento en perforado no depende únicamente de velocidad de corte o avance. La estabilidad real del proceso aparece cuando el sistema logra controlar simultáneamente:
🔹 formación de viruta
🔹 distribución de carga
🔹 evacuación térmica
🔹 rigidez bajo esfuerzo
Por este motivo, muchas veces reducir parámetros no resuelve el problema de fondo, sino que simplemente modifica temporalmente sus síntomas.
Desde SIN PAR, sabemos que una gran parte de los problemas de mecanizado aparecen cuando la herramienta trabaja fuera de la condición real para la cual fue diseñada. Por eso, el enfoque no se limita a ofrecer una broca o un inserto, sino a ayudar a seleccionar tecnologías de perforado que mantengan estabilidad, control de viruta y previsibilidad del proceso en condiciones industriales reales.
Contar con soluciones AMEC como GEN3SYS XT Pro, T-A Pro, sistemas PIPE, insertos INPE, cartuchos CTCT, brocas BRMD y soluciones BRAE de alesado y escariado permite abordar aplicaciones de alta exigencia con un enfoque más estable, productivo y técnicamente controlado, especialmente en industrias donde la confiabilidad del mecanizado tiene impacto directo sobre tiempos de producción, vida útil de herramienta y repetibilidad dimensional.